

特殊螺丝定制时,图纸或者样品是加工生产的核心依据,测绘数据是否准确、样品确认环节是否完整,直接决定成品能否满足装配使用需求。很多非标紧固件出现装配干涉、螺纹配合不良、锁付扭力不稳定等问题,大多源于前期测绘信息缺失,或是样品试装验证环节不够细致。无论是提供二维图纸、三维模型,还是只提供实物样品进行测绘,都需要规范采集各项参数,并且按照流程完成样品确认,保障定制螺丝的一致性与可靠性。
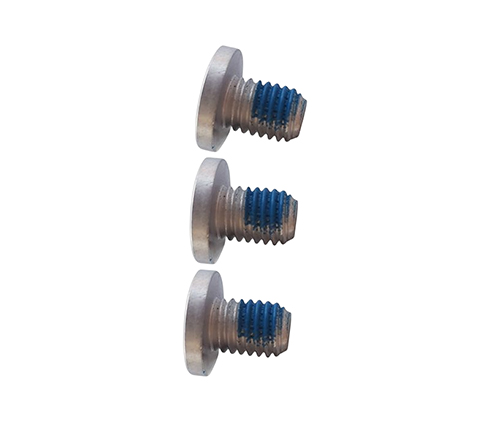
如果采用图纸交付的方式,图纸上需要标注完整的结构尺寸与技术要求。基础尺寸方面,螺杆外径、螺纹牙距、头部直径、头部厚度、螺杆有效长度、台阶位置与台阶直径等关键尺寸都应标注清楚;带有偏心、定位槽、止位面、导向倒角等异形结构的螺丝,需要补充截面视图或者局部放大视图,避免加工人员对结构产生理解偏差。螺纹部分要注明螺纹标准、公差等级,区分全牙、半牙、双头牙等形式,同时标注螺纹起始位置、收尾倒角。
除外形尺寸之外,图纸还需要补充工况相关技术说明。内容包含选用材质、热处理硬度要求、表面处理方式、镀层厚度范围;有扭力、拉力、防松、绝缘、耐腐蚀等要求的,也需要在技术栏写明。若螺丝用于自动化锁付设备,图纸上标注头部形状、槽型深度,明确适配自动送钉的相关要求。没有明确技术备注的图纸,加工环节只能按照常规默认参数生产,很容易和实际使用需求出现偏差。
当没有现成图纸,仅依靠实物样品测绘时,测绘工作要遵循由整体到细节的顺序。优先测量螺纹规格,使用螺纹规确认牙型、牙距,区分公制、英制以及各类非标螺纹;再依次测量头部尺寸、杆长、台阶、倒角。对于尺寸偏小的微型螺丝,建议使用卡尺、千分尺、影像测量仪配合检测,单纯依靠卡尺容易带来较大误差。测绘过程中还要留意样品上的装配痕迹,判断哪些位置是配合面、限位面,这类位置的公差要求一般更严格。
测绘阶段还有一些容易忽略的细节。部分样品经过长期使用后,螺纹、头部槽位会出现磨损、挤压变形,不能直接把磨损后的尺寸作为设计依据,测绘时要区分原始设计尺寸和使用磨损量;表面镀层也会占用一定尺寸,测绘需要区分基材尺寸和含镀层尺寸,防止加工后的螺丝锁止过紧。测绘完成后,整理成规范图纸,而不是零散的一组尺寸数据,方便后续核对、存档以及样品确认。
图纸或者测绘图纸输出之后,就进入样品确认环节,这是定制流程中承上启下的关键步骤。收到首样之后,先做外观检查,观察螺丝表面是否存在毛刺、裂纹、磕碰,镀层是否均匀,螺纹牙型有无缺损;其次使用通止规检测螺纹配合情况,检查螺纹旋入是否顺畅,不存在卡滞、滑牙现象。结构尺寸对照图纸复核,复核台阶高度、头部厚度、限位结构,避免尺寸超差。
尺寸检测合格后,进行上机试装验证,不能只停留在尺寸比对。试装需要使用实际配套的工件、对应的工具或者自动化锁付机构,模拟真实装配流程。试装过程观察:螺丝能否顺利导入孔位,拧紧过程是否存在干涉;锁到位置后,止位、定位结构是否可以正常起到限位作用;扭力在设定区间内是否稳定,有无打滑、断裂的现象。如果是自动化产线使用的特殊螺丝,还要放到送钉器、锁付机上连续送钉测试,查看是否出现卡钉、翻钉、卡料问题。
试装阶段出现问题,需要做好记录,明确是测绘尺寸偏差、结构设计不合理,还是材质、表面处理带来的影响,同步修改图纸参数,重新打样复测,直到试装状态稳定。样品确认时,除了单颗静态测试,有批量生产需求的,还可以抽取多颗样品做一致性比对,观察批次之间尺寸、外观的波动情况,提前规避批量生产后一致性差的问题。
样品确认完成后,需要留存确认样、正式图纸和技术要求,作为批量加工的基准文件,后续生产检验都以此为参照。如果后期产品结构调整,图纸和基准样品要同步更新,避免新旧版本混淆。
总的来说,特殊螺丝定制的测绘,核心是还原设计意图,抓取配合公差和使用条件;样品确认的核心是还原真实装配场景,验证图纸设计是否可行。严谨的测绘流程和完整的样品试装验证,能够减少批量返工,提升非标紧固件在设备装配中的稳定性。

扫码添加微信